食品工业设备全景解析 从加工到包装的工业装备体系
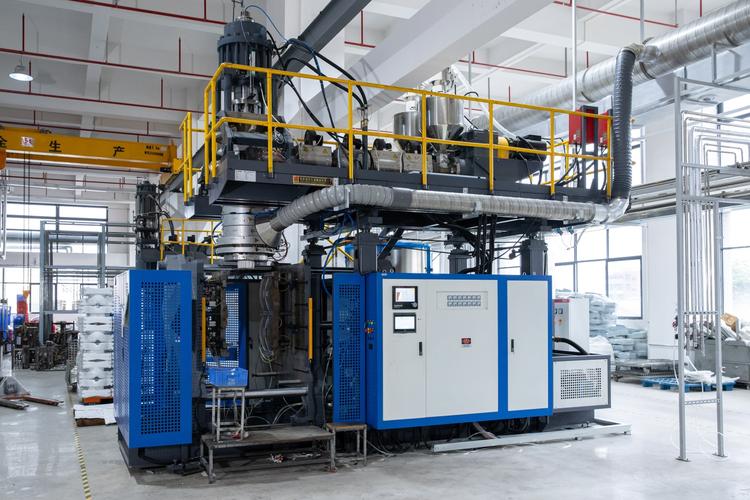
食品工业设备是食品工业化生产的物质基础,涵盖从原料处理到成品包装的全链条装备体系。根据功能环节,可将其划分为加工设备、热工设备、分离设备、包装设备及辅助系统五大类。
一、加工设备
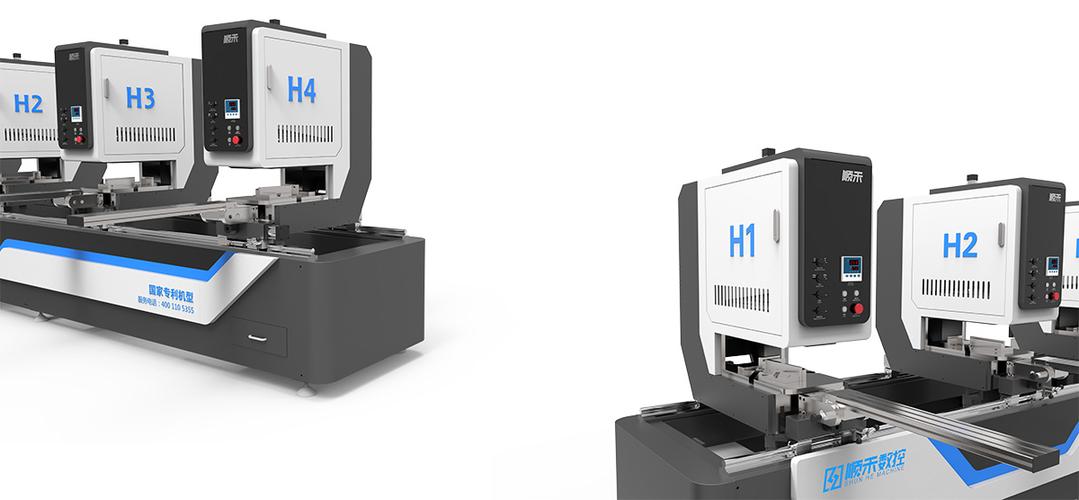
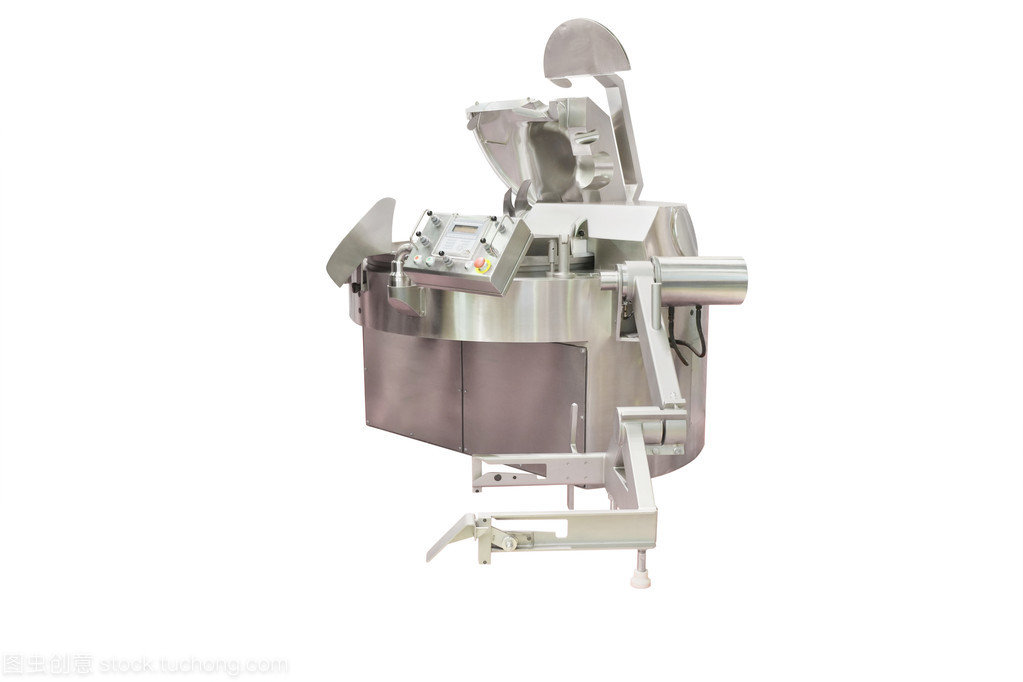
加工设备承担原料的预处理与成型任务。切割、破碎、搅拌、均质等通用设备适用于果蔬、肉制品、烘焙等多个细分领域;专用设备则包括面制品成型机、肉类斩拌机、糖果浇注机等。这类设备的核心指标是食品接触材料的合规性(如304/316L不锈钢)与洁净设计的易清洗性。
二、热工设备
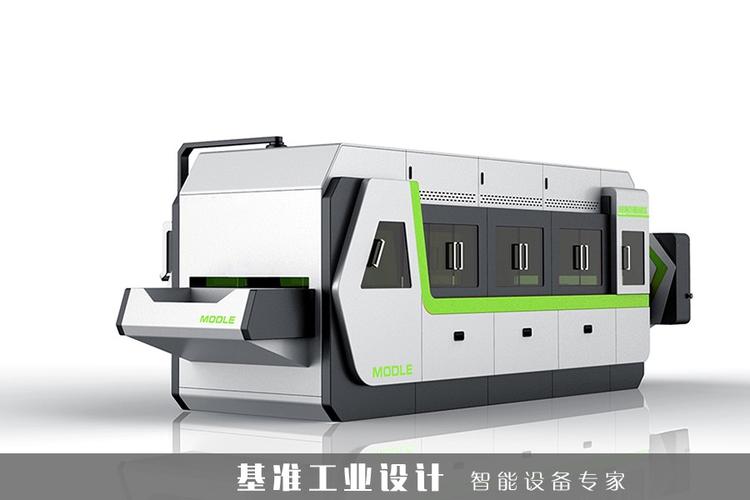
杀菌、蒸煮、烘焙、冷冻构成食品加工的热工核心。巴氏杀菌线、UHT超高温灭菌系统、隧道式烤炉、螺旋速冻机等设备决定产品保质期与感官品质。工业级设备的温控精度通常要求在±0.5\u2103以内,冷冻设备需达到-35\u2103以下速冻能力,以保证食品内部冰晶细小、减少细胞损伤。
三、分离设备
过滤、离心、萃取、膜分离等设备广泛应用于食用油精炼、乳品标准化、果汁澄清等工序。碟式离心机、管式离心机、陶瓷膜/有机膜分离系统是代表性装备,分离效率与物料适应性是其关键参数。
四、包装设备
食品包装设备从真空包装机、气调包装机延伸到全自动灌装线、枕式包装机、贴标与码垛机器人。近年无菌灌装技术(如利乐无菌线)与在线检测(金属探测、X光异物检测、重量选别)成为食品工业设备升级的重点方向,直接关联食品安全合规。
五、辅助系统
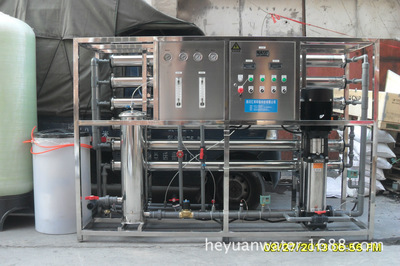
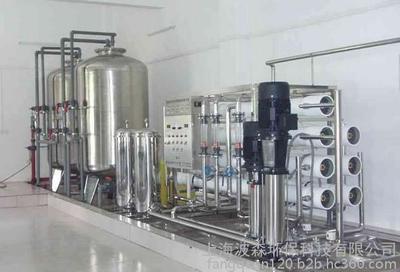
CIP就地清洗系统、纯水制备、压缩空气、蒸汽供给及车间环境控制(洁净分区、温湿度管理)构成食品工厂的公用工程底板,虽不直接参与产品成型,却对连续化生产的稳定性具决定性作用。
食品工业设备的选型需综合考量产能匹配、GMP/食品卫生规范、能耗与运维成本等因素。在自动化与数字化趋势下,SCADA监控、MES系统与设备互联正成为新一代食品工厂的标配方向。整体而言,食品工业设备体系正由“单机功能满足”向“整线智能协同”演进。
如若转载,请注明出处:http://www.shxunmei1688.com/product/41.html
更新时间:2026-10-24 14:28:22